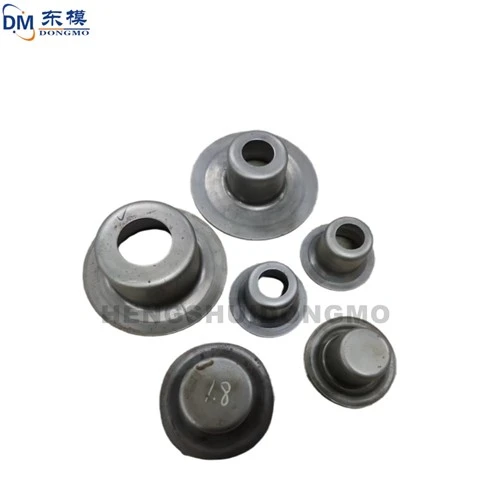
Õhukeseseinaliste detailide töötlemistehnoloogia ja omadused

Osade töötlemisel, mida väiksem on detaili maht ja õhem paksus, seda suurem on töötlemisraskus, seega tuleb õhukeseseinaliste detailide töötlemisel olla ettevaatlik ja ettevaatlik. Järgmisena toob Dongmo teieni õhukeseseinaliste detailide töötlemistehnoloogia ja omadused. Ma loodan, et sulle meeldib see.
Õhukeseseinaliste detailide töötlemise tehnoloogia:
1. Toorik on jagatud töötlemata ja peentreimise etappideks
Peentreimisel on suure lõikevaru tõttu kinnitusjõud veidi suurem ja deformatsioon vastavalt suurem; peentreimisel võib kinnitusjõud olla veidi väiksem, ühest küljest on kinnitusdeformatsioon väike ja teisest küljest on peentreimine siiski suhteliselt suur. Ülemäärasest lõikejõust põhjustatud deformatsiooni jämeda treimise ajal saab kõrvaldada.
2. Rekvisiitide seatud parameetrite mõistlik valik
Õhukeseseinaliste toorikute peentreimisel on tööriistahoidiku jäikus kõrge ja treitööriista klaasipuhasti serva ei ole lihtne liiga pikk olla, üldiselt 0.2-0,3 mm ja lõikeserv peab olema terav.
3. Suurendage kinnituspinda
Kasutage piludega varrukaid või spetsiaalseid pehmeid lõugasid. Kontaktpinda suurendatakse, nii et kinnitusjõud jaotub töödeldavale detailile ühtlaselt, nii et toorik ei deformeeruks selle kinnitamisel kergesti.
4. Kasutada tuleks aksiaalset kinnitust
Õhukeseseinaliste toorikute treimisel kinnitatakse toorik aksiaalselt aksiaalse kinnitusmuhvi (keermestatud muhvi) otsapinnaga. Kuna kinnitusjõud jaotub piki tooriku teljesuunalist suunda ja tooriku aksiaalne jäikus on suur, ei ole kinnitusdeformatsiooni tekitamine lihtne.
5. Suurendage käsitööribi
Mõned õhukeseseinalised toorikud on spetsiaalselt valmistatud mitme protsessi ribiga nende kinnitusdetailide juures, et suurendada jäikust, nii et kinnitusjõud mõjutab protsessi ribisid, et vähendada tooriku deformatsiooni. Pärast töötlemise lõpetamist eemaldatakse protsessi ribid.
6. Valage lõikevedelik täielikult
Lõikevedeliku täielikul valamisel väheneb lõiketemperatuur ja tooriku termiline deformatsioon.
Õhukese seinaga detailide tehnoloogia omadused
1. Tänu tooriku õhukesele seinale on see kergesti deformeeruv kinnitusjõu mõjul. See mõjutab töödeldava detaili mõõtmete ja kuju täpsust. Kinnitusjõu mõjul muutub see kergelt kolmnurkseks, kuid pärast auto juhtimist saab silindrilise augu. Kui lõuad vabastatakse ja toorik eemaldatakse, muutub välimine ring elastse taastumise tõttu silindriliseks, sisemine auk aga kaarekujuliseks kolmnurgaks. Kui mõõta sisemise mikromeetriga, on läbimõõdud kõikides suundades võrdsed, kuid deformatsioon ei ole sisemine silindriline pind, mida nimetatakse võrdse läbimõõduga deformatsiooniks.
2. Kuna toorik on õhuke, põhjustab lõikekuumus tooriku termilist deformatsiooni, muutes tooriku suuruse kontrollimise keeruliseks. Suure joonpaisumisteguriga õhukeseseinaliste metallist toorikute puhul, nagu pidev poolviimistlus ja viimistlemine ühes paigalduses, mõjutab lõikekuumusest põhjustatud tooriku termiline deformatsioon selle mõõtmete täpsust ja mõnikord isegi teha toorik Raisele kinni jäänud.
3. Lõikejõu, eriti radiaalse lõikejõu mõjul on kerge tekkida vibratsioon ja deformatsioon, mis mõjutab tooriku mõõtmete täpsust, kuju, asendi täpsust ja pinna karedust.