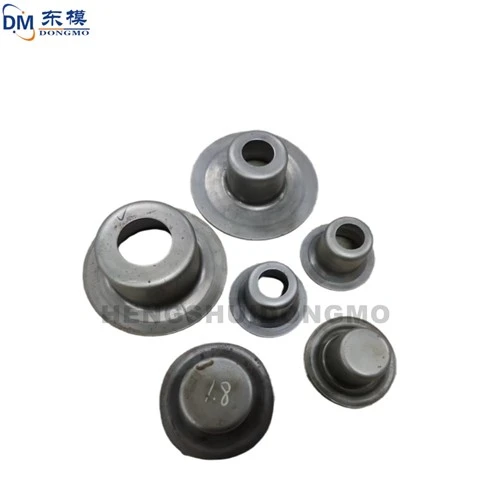
Templite töötlemise voog:
1. Määrake deformatsioonikompensatsiooni suurus vastavalt materjalile, toote struktuurile jne.
2. Vastavalt hüvitissummale on stants mõeldud valmistoodete või pooltoodete stantsimiseks.
3. Töötle pooltooted valmistoodeteks.
4. Ebasoodsate nähtuste hulka kuuluvad praod, kortsud, venitused, ebaühtlane paksus, mittevormimine jne.
Koputamine ja niidi töötlemine:
1. Sisekeere puurib kõigepealt põhjaava läbimõõdu ja sügavuse (põhjaava suurus määratakse niidi spetsifikatsiooni järgi); väliskeere töödeldakse esmalt välimise ringini niidi suure läbimõõduni (suurus määratakse vastavalt keerme spetsifikatsioonile).
2. Keermetöötlus: sisekeerme koputamine vastava klassi kraaniga; väliskeerme keeramine niidilõikuri või hülsiga keermestamisega.
3. Ebasoodsate nähtuste hulka kuuluvad juhuslikud niidid, ebaühtlased mõõtmed, kvalifitseerimata niidumõõdiku kontroll jne.
Kinnitus: Materjalid valitakse peamiselt vasest, alumiiniumist, madala süsinikusisaldusega terasest ja muudest metallidest või mittemetallidest, millel on madal deformatsioonikindlus, hea plastilisus ja hea elastsus vastavalt kasutusnõuetele.
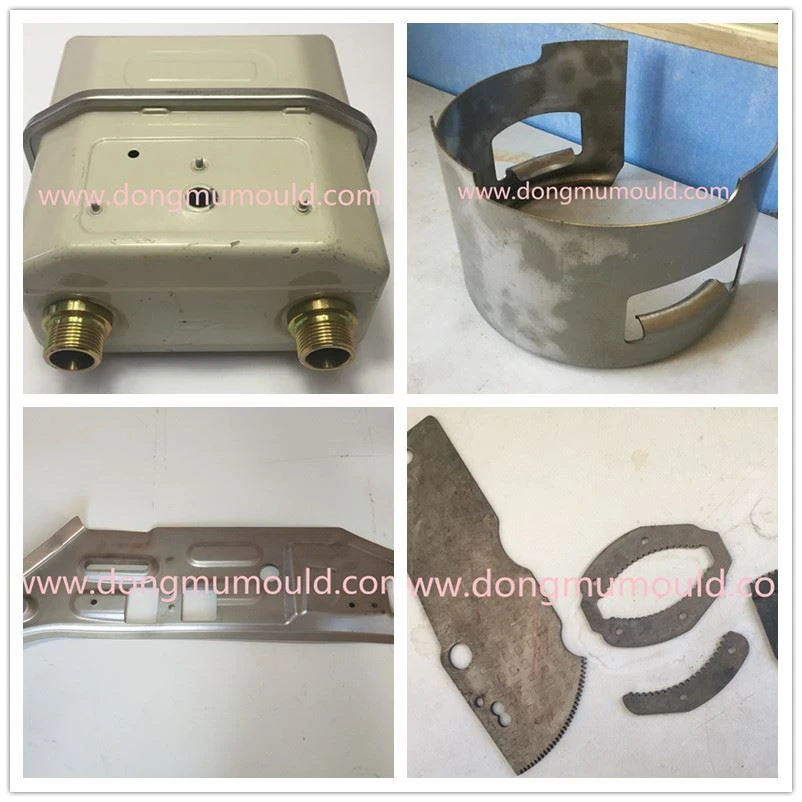
Stantsimisosad moodustatakse plaatide, ribade, torude ja profiilide välisjõu abil presside ja stantside abil, et tekitada plastiline deformatsioon või eraldumine, et saada vajaliku kuju ja suurusega toorikud (stantsimisosad). Stantsimine ja sepistamine on mõlemad plasttöötlus (või survetöötlus), mida koos nimetatakse sepistamiseks. Tembeldatavad toorikud on peamiselt kuumvaltsitud ja külmvaltsitud terasplaadid ja -ribad.
Tembeldusosad moodustuvad peamiselt metallist või mittemetallist lehtmaterjalide stantsimisel pressimisrõhuga läbi stantsimisvormi. Sellel on peamiselt järgmised omadused:
TamTembeldusosad valmistatakse tembeldamise teel, eeldades madalat materjalitarbimist. Osad on kergekaalulised ja jäigad ning pärast lehtmetalli plastilist deformeerumist parandatakse metalli sisemist struktuuri, nii et stantsimisosade tugevus suureneb. .
StTembeldusosadel on suur mõõtmete täpsus, sama suur kui vormiosadel ja hea vahetatavus. Üldise kokkupaneku ja kasutamise nõuete täitmiseks ei ole vaja täiendavat töötlemist.
③ Stantsimisprotsessis, kuna materjali pind ei ole kahjustatud, on stantsimisosadel hea pinnakvaliteet ning sile ja ilus välimus, mis tagab mugavad tingimused pinna värvimiseks, galvaniseerimiseks, fosfaatimiseks ja muudeks pinnatöötlusteks.
Stantsimisosad on tootmistehnoloogia, mis kasutab tavapäraste või spetsiaalsete stantsimisseadmete võimsust, et otseselt allutada lehtmetallile deformatsioonijõud ja vormida, et saada teatud kuju, suuruse ja jõudlusega tooteosad. Lehtmaterjalid, vormid ja seadmed on stantsimise kolm elementi. Tembeldamine on metalli külma deformatsiooni töötlemise meetod. Seetõttu nimetatakse seda külmtembeldamiseks või lehtmetallist stantsimiseks või lühidalt tembeldamiseks. See on üks peamisi metallplasti töötlemise meetodeid (või survetöötlust) ja see kuulub ka materjalide vormimise inseneritehnoloogiasse.
Universali terasetoodetest on 50–60% valmistatud plaatidest ja enamik neist on pressimisel valmistatud valmistooted. Autokered, radiaatori uimed, aurukatelde aurutrumlid, konteinerite kestad, mootorid, elektrilised rauast südamikuga räniterasest lehed jms on kõik tembeldatud ja töödeldud. Samuti on suur hulk tembeldamisosi sellistes toodetes nagu instrumendid, kodumasinad, kontorimasinad ja hoiustamisvahendid. Tembeldamine on tõhus tootmismeetod. See võtab vastu komposiitvorme. Erandiks on mitme jaamaga progressiivne vorm. Materjalide automaatse genereerimise lõpuleviimiseks saab ühe vajutusega täita mitu stantsimistehnoloogia toimingut. Tootmiskiirus on kiire, puhkeaeg on pikk, tootmiskulud on madalad ja kollektiiv suudab toota sadu tükke minutis, mida paljud töötlemisettevõtted armastavad.
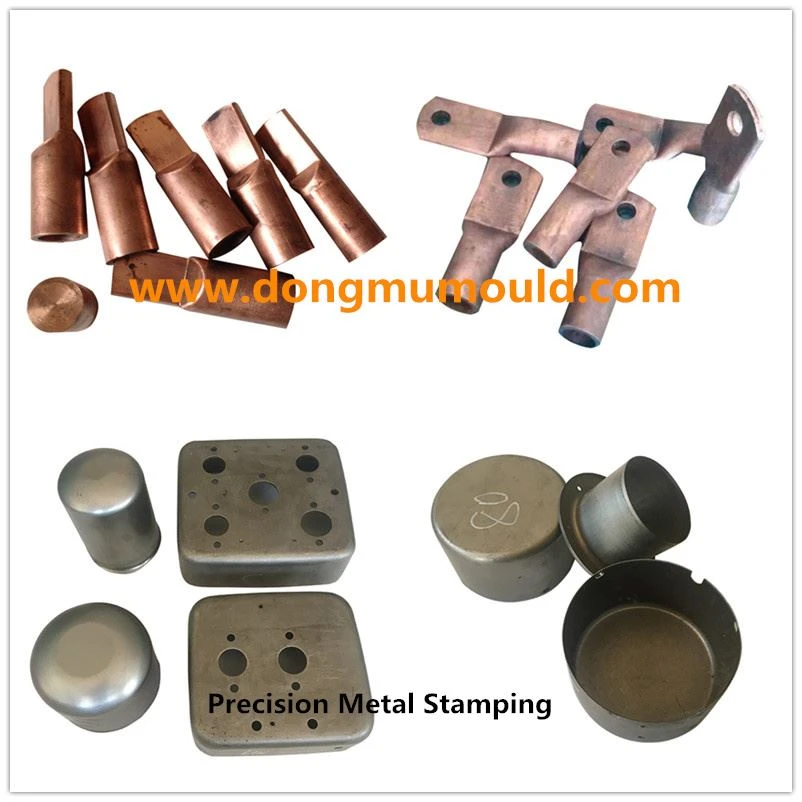
Võrreldes valandite ja sepistega on stantsimisosadel kõhnus, ühtlus, kergus ja tugevus. Tembeldamisel võib toorikuid valmistada tugevdavate ribide, ribide, painutuste või äärikutega, mida on selle osava käega raske toota, et parandada selle jäikust. Karedate vormide tagasilükkamise tõttu võib tooriku täpsus jõuda mikroni tasemeni ja täpsus on kõrge, spetsifikatsioonid on järjepidevad ning augud, ülemused jne saab välja lüüa. Tegelikus tootmises kasutatakse tavaliselt stantsimisprotsessiga sarnaseid protsessikatsetusi, näiteks joonistamisvõime test, punnis jõudluskatse jne, et testida materjali stantsimisomadusi, et saada valmistoote kvaliteet ja kõrge läbitavus.
Hengshui Dongfangi vormitehas ja Hengshui Dongmo Precision Metal Products Co., Ltd. on professionaalsed tembeldustöötlusettevõtted. Keskenduge täppiskildude, riistvara terminalide, joonistusosade, juhtraamide ja muude väikeste riistvarakomponentide tootmisele ja töötlemisele. Tooteid kasutatakse laialdaselt pistikute, mikromootorite, akustiliste komponentide, andurite, autoelektroonika, uue energia, meditsiinielektroonika, arukate kodude, dioodide ja IC -pakenditööstuses.