


Kuidas tõhusalt vältida tembeldatud osade mõõtmete kõrvalekaldeid
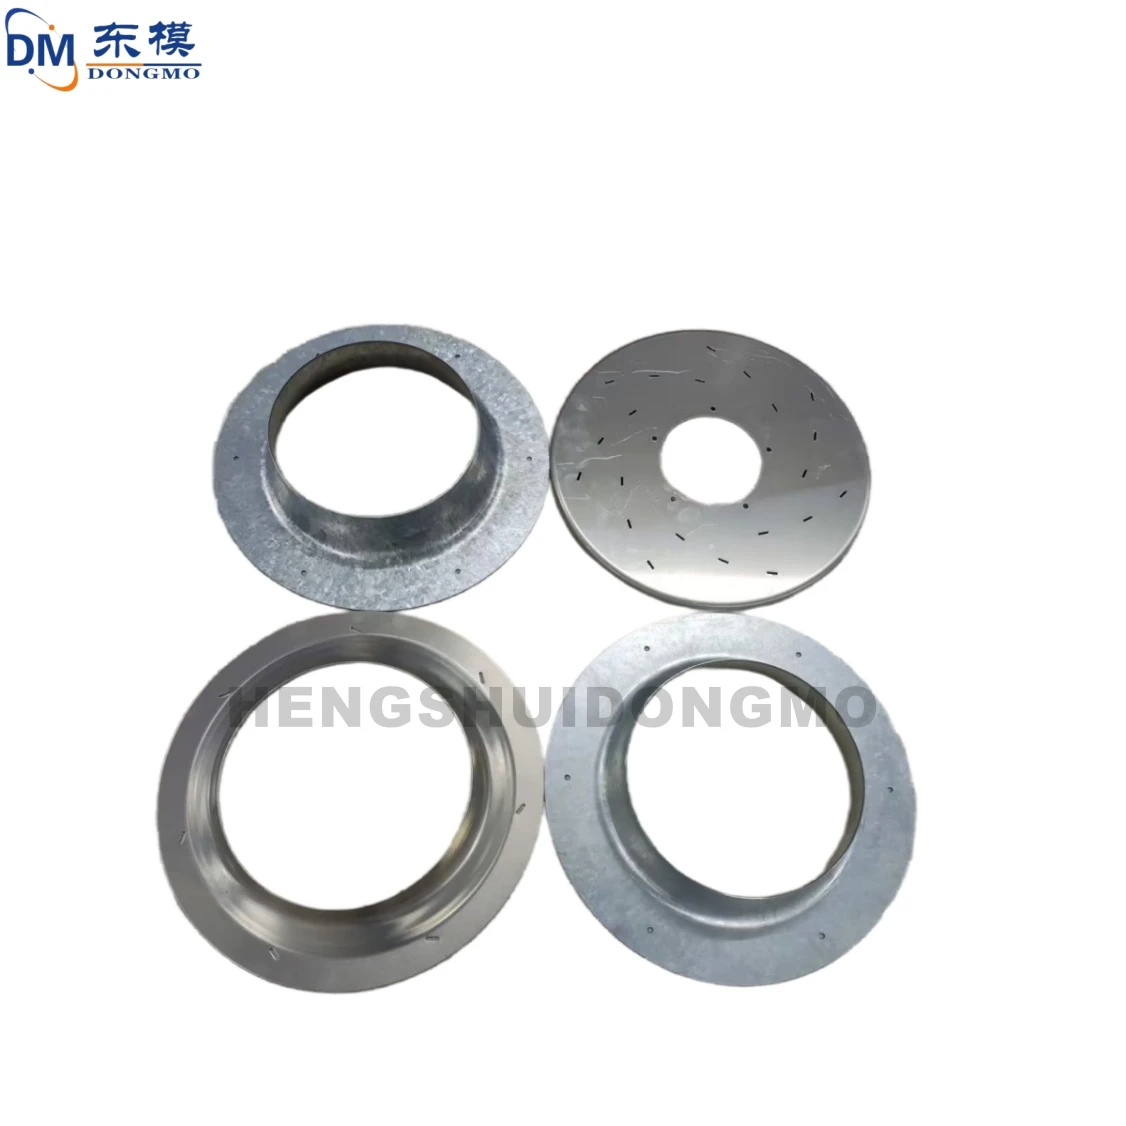
I. Optimeerige tembeldamisprotsessi kavandamist ja tugevdage mõõtmete stabiilsuse kontrolli
Protsessi ülesehitus on tembeldamise mõõtmete juhtimise põhiallikas. Lehtmetalli mehaaniliste omaduste, paksuse ja toote konstruktsiooniomaduste kombineerimine määravad täpselt kindlaks peamised protsessiparameetrid, nagu stantsimiskoormus, sulgemiskõrgus, lõikevahe ja vormimiskiirus. Korraldage protsessi voog ratsionaalselt, et vältida mitmest vormimisprotsessist põhjustatud kumulatiivset deformatsiooni. Õhukeste plaatide, kõrge -tugeva terase ja muude kergesti tagasitõmbunud materjalide puhul kombineerige plastilise deformatsiooni seadused, et ennetavalt teostada tagasilöögikompensatsiooni, töödelda täiendavat pinna optimeerimist ja tooriku hoidiku jõu sobitamist, et vähendada elastsest taastumisest tingitud mõõtmete kõrvalekaldeid.
Samal ajal tutvustage CAE lõplike elementide simulatsioonitehnoloogiat, et arvuliselt simuleerida vormimisprotsesse, nagu venitamine, painutamine, ääristamine ja lõikamine. Eelnevalt ennustage pingejaotust, deformatsioonitrende ja mõõtmete rikkeriske, optimeerige protsessi ülesehitust, vähendage proovivormi parandamise kulusid ning tagage partii tembeldatud osade mõõtmete stabiilsus ja järjepidevus alates projekteerimistasemest.
II. Rakendage seadmete hooldust ja kalibreerimist, et säilitada pikaajaline{1}}töötlustäpsus
Tembeldamisseadmete ja stantside töötäpsus on mõõtmete kõrvalekallete kontrollimise põhinõue. Põhinäitajate, nagu pressi libisemise paralleelsus, juhtrööpa kliirens, siduri täpsus ja lauatasa, vähenenud jõudlus; või matriitsi juhtsammaste ja pukside kulumine, positsioneerimiskonstruktsioonide lõdvenemine ja lukustusmehhanismide rike võivad kõik põhjustada stantsi sulgumisvigu ja ebaühtlast pinget, mis põhjustab püsivaid mõõtmete kõrvalekaldeid.
Tuleb luua rutiinse ennetava hoolduse mehhanism, mis hõlmab stantsimisseadmete regulaarset täpset kalibreerimist, komponentide pingutamist ja kulunud osade väljavahetamist; Regulaarse stantsihoolduse, lõikeservade teritamise ja positsioneerimiskomponentide kapitaalremondi range järgimine, et kiiresti kõrvaldada võimalikud probleemid, nagu stantsi kulumine, lõdvenemine ja deformatsioon. Samal ajal tuleks installida veebipõhine protsessiparameetrite jälgimise moodul, et koguda reaalajas andmeid stantsimisrõhu, töötsükli aja ja sulgemisparameetrite kohta, võimaldades reaalajas varajast hoiatamist ja kiiret reguleerimist ebatavalistest töötingimustest, et vältida seadmete kõikumisest põhjustatud partii mõõtmete defekte.


III. Range toorainekontroll, et kõrvaldada materjalide kõikumiste mõju Lehtmetalli mehaanilised omadused, paksuse tolerantsid, metallograafiline struktuur ja pinna ühtlus mõjutavad otseselt stantsimise mõõtmeid. Paksuse kõrvalekalded, ebaühtlane kõvadus, plastilisuse kõikumised, sisemised lisandid ja jääkvaltsimispinge tooraines võivad põhjustada ebaühtlast vormimistakistust, mille tulemuseks on mõõtmete hajumine samas tootepartiis.
Tarneahela juhtimisel on vaja parandada tooraine sissetulevate kontrollistandardeid, rangelt testida põhinäitajaid, nagu lehe paksuse tolerants, tõmbetugevus ja pikenemine, ühtlustada sissetulevate materjalide spetsifikatsioone ja standardeid ning tugevdada partiide kontrolli ja kvaliteedi jälgitavust. Eelistage ühtlase struktuuriga, stabiilse jõudlusega ja nõuetele vastavate tolerantsidega kvalifitseeritud lehtede kasutamist, et vähendada toormaterjali jõudluse kõikumisest tingitud vormierinevusi ja vähendada mõõtmete kõrvalekallete tõenäosust allikast.
IV. Toimingute standardimine ja protsesside kvaliteedikontrolli parandamine Ebastandardsed inimtegevused, positsioneerimishälbed, ebapiisav söötmistäpsus ja enesekontrolli puudumine{2} on tootmise ajal tekkivate mõõtmete kõrvalekallete olulised põhjused. Ettevõtted peavad kehtestama ühtsed standardsed tööprotseduurid, selgelt määratlema tööspetsifikatsioonid klammerdamiseks ja positsioneerimiseks, etteande vahekaugusteks, tootmise ümberlülitamiseks ja vormi paigaldamiseks ning välistama suvalised toimingud.
Korraldage regulaarselt tööoskuste ja kvaliteedikontrolli koolitust, et tugevdada operaatorite täpsusteadlikkust ja anomaaliate tuvastamise võimet ning vähendada inimlikke vigu. Luua täielik kvaliteedikontrollisüsteem, mis hõlmab esimese-tüki ülevaatust, patrullkontrolli ja viimast-tüki kinnitamist, registreerige rutiinselt võtmemõõtmed, vormi andmete jälgitavuse ja suletud-ahelaga probleemide kõrvaldamise ning saavutage tembeldamise mõõtmete täielik-protsessijuhtimine.

Võtke meiega ühendust
Nõustamistelefon:+86 15930861038
Whatsapp:15930861038
Meil:dongfangmould@aliyun.com
Teeninduskohustus: vastake päringule 12 tunni jooksul; pakkuda kvalifitseeritud klientidele tasuta hallituse disaini optimeerimist.
Hengshui Dongmo Precision Metal Products Co., Ltd
Kuum tags: kohandatud autoosade täppisstantsid; pidev metalli tõmbamine stantsid, Hiina, tarnijad, tootjad, tehas, osta, hind, valmistatud Hiinas


